背景 / 要解决的问题
为 CUADC 机翼静载赛道设计一支能在指定载荷下达到最大静载 / 强度的轻木机翼。要在给定翼型空间和总体质量限制下,把结构重量压住,同时保证强度与刚度。
需要自己完成从结构方案 → 有限元分析 → 理论校核 → 加工图纸 → 切割拼装 → 实测的完整闭环。
时间线
- 6 月底才报名参赛(第一年打这个赛道,一时兴起就报了);
- 7 月有期末考试 + 课设,实际动工 7 月 16 日;
- 8 月 7 日比赛,有效工期约 3 周。
别的学校 5 月就开始准备了,我们起步晚了很多。团队里其余四人主要忙于 CUADC 多旋翼赛道,静载这边基本是我一个人在推进。
我的工作
作为机翼静载负责人:
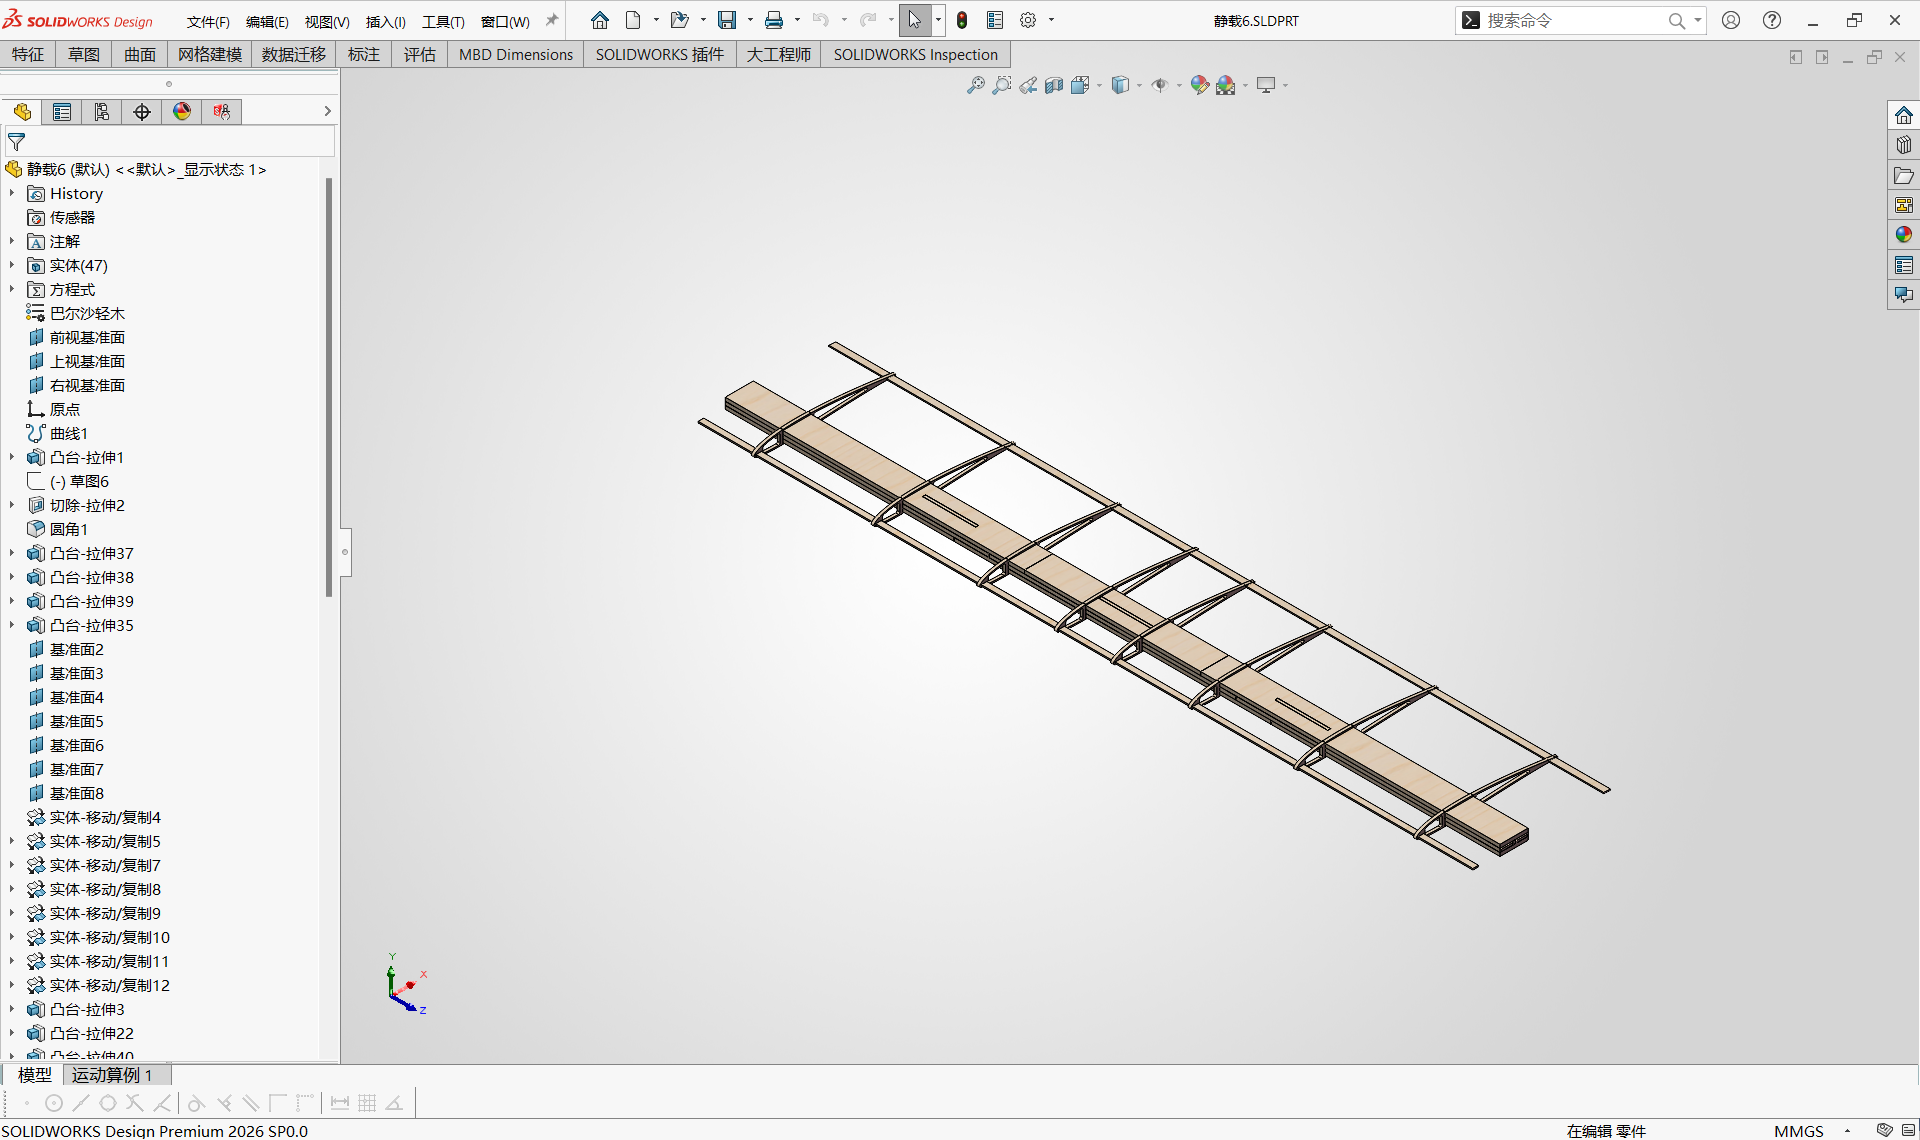
- 根据比赛载荷、翼型空间、材料密度与质量限制设计静载结构;
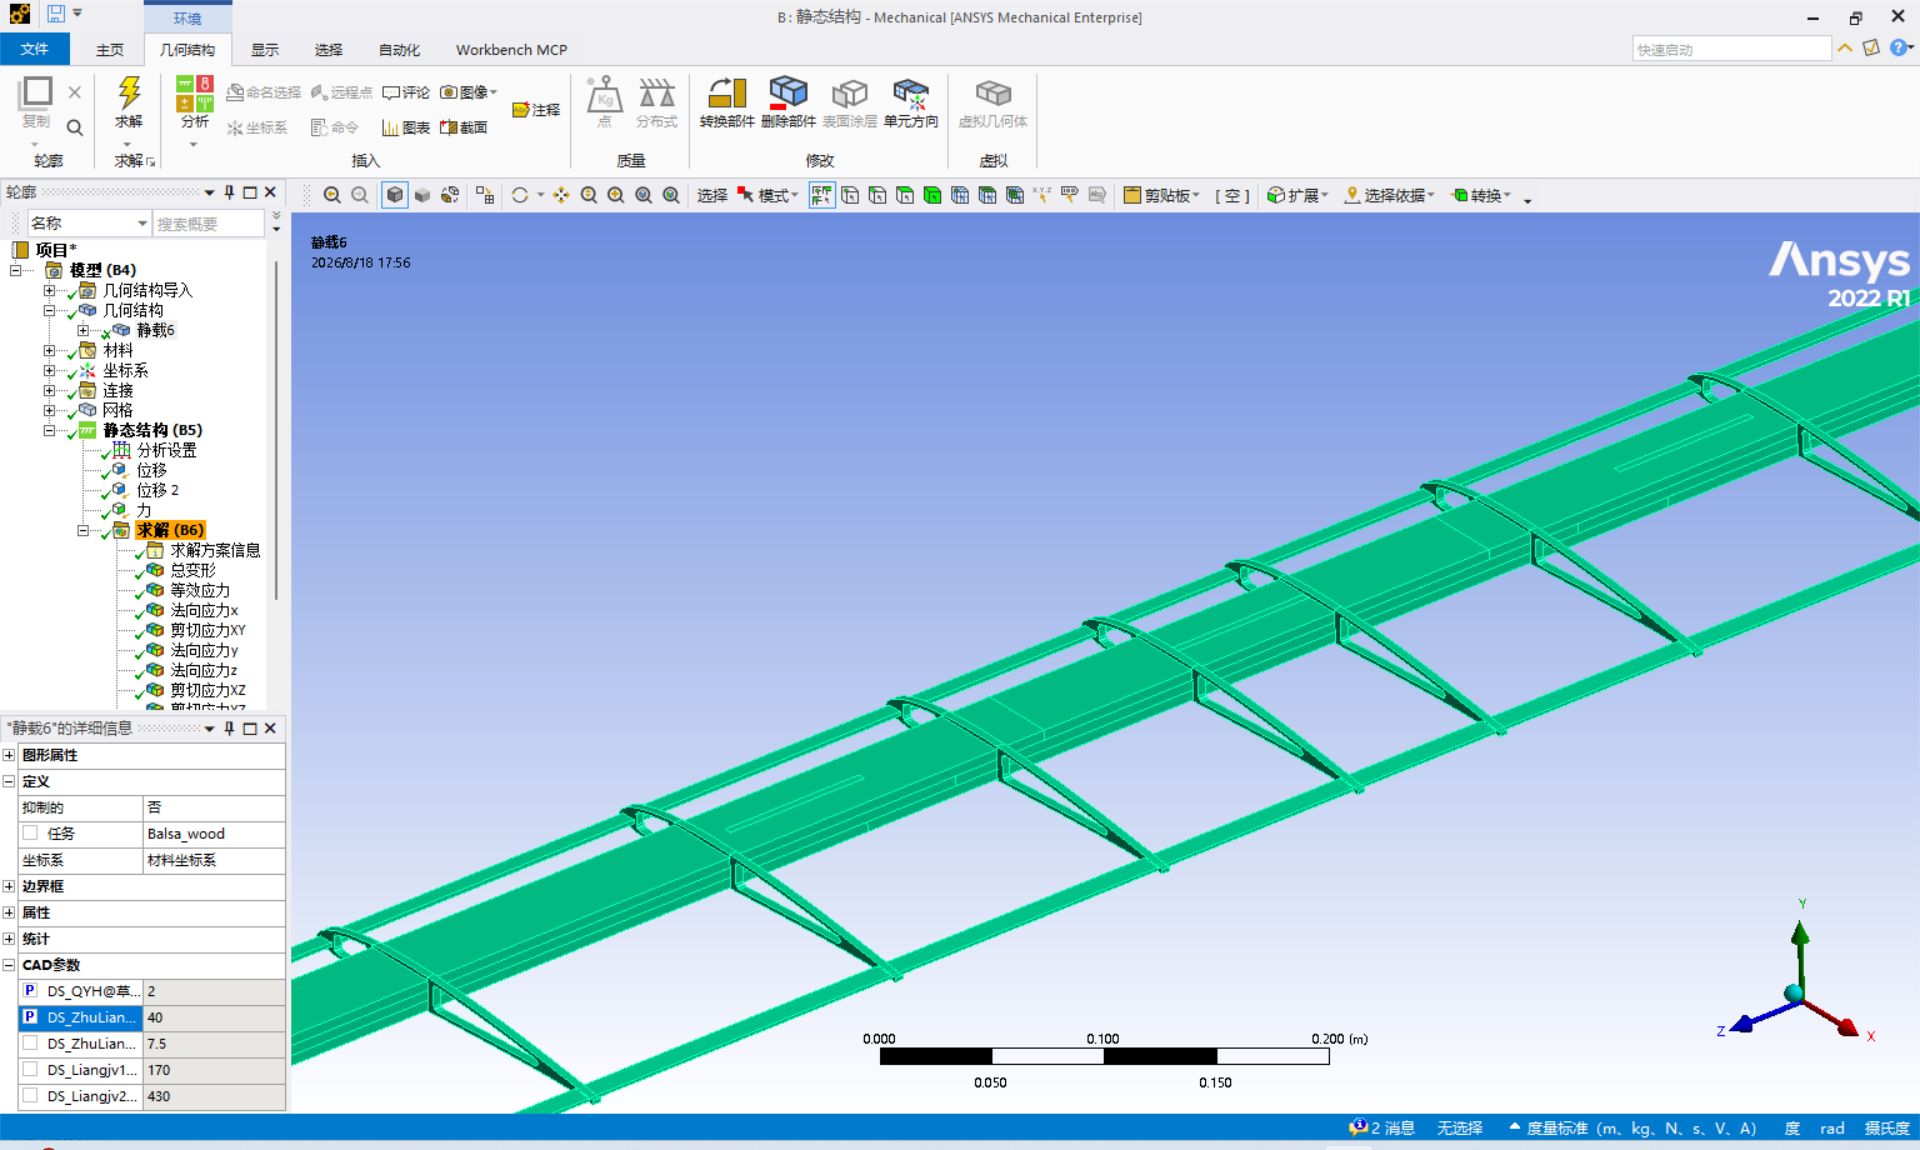
- SolidWorks 建模(迭代到第 6 版);
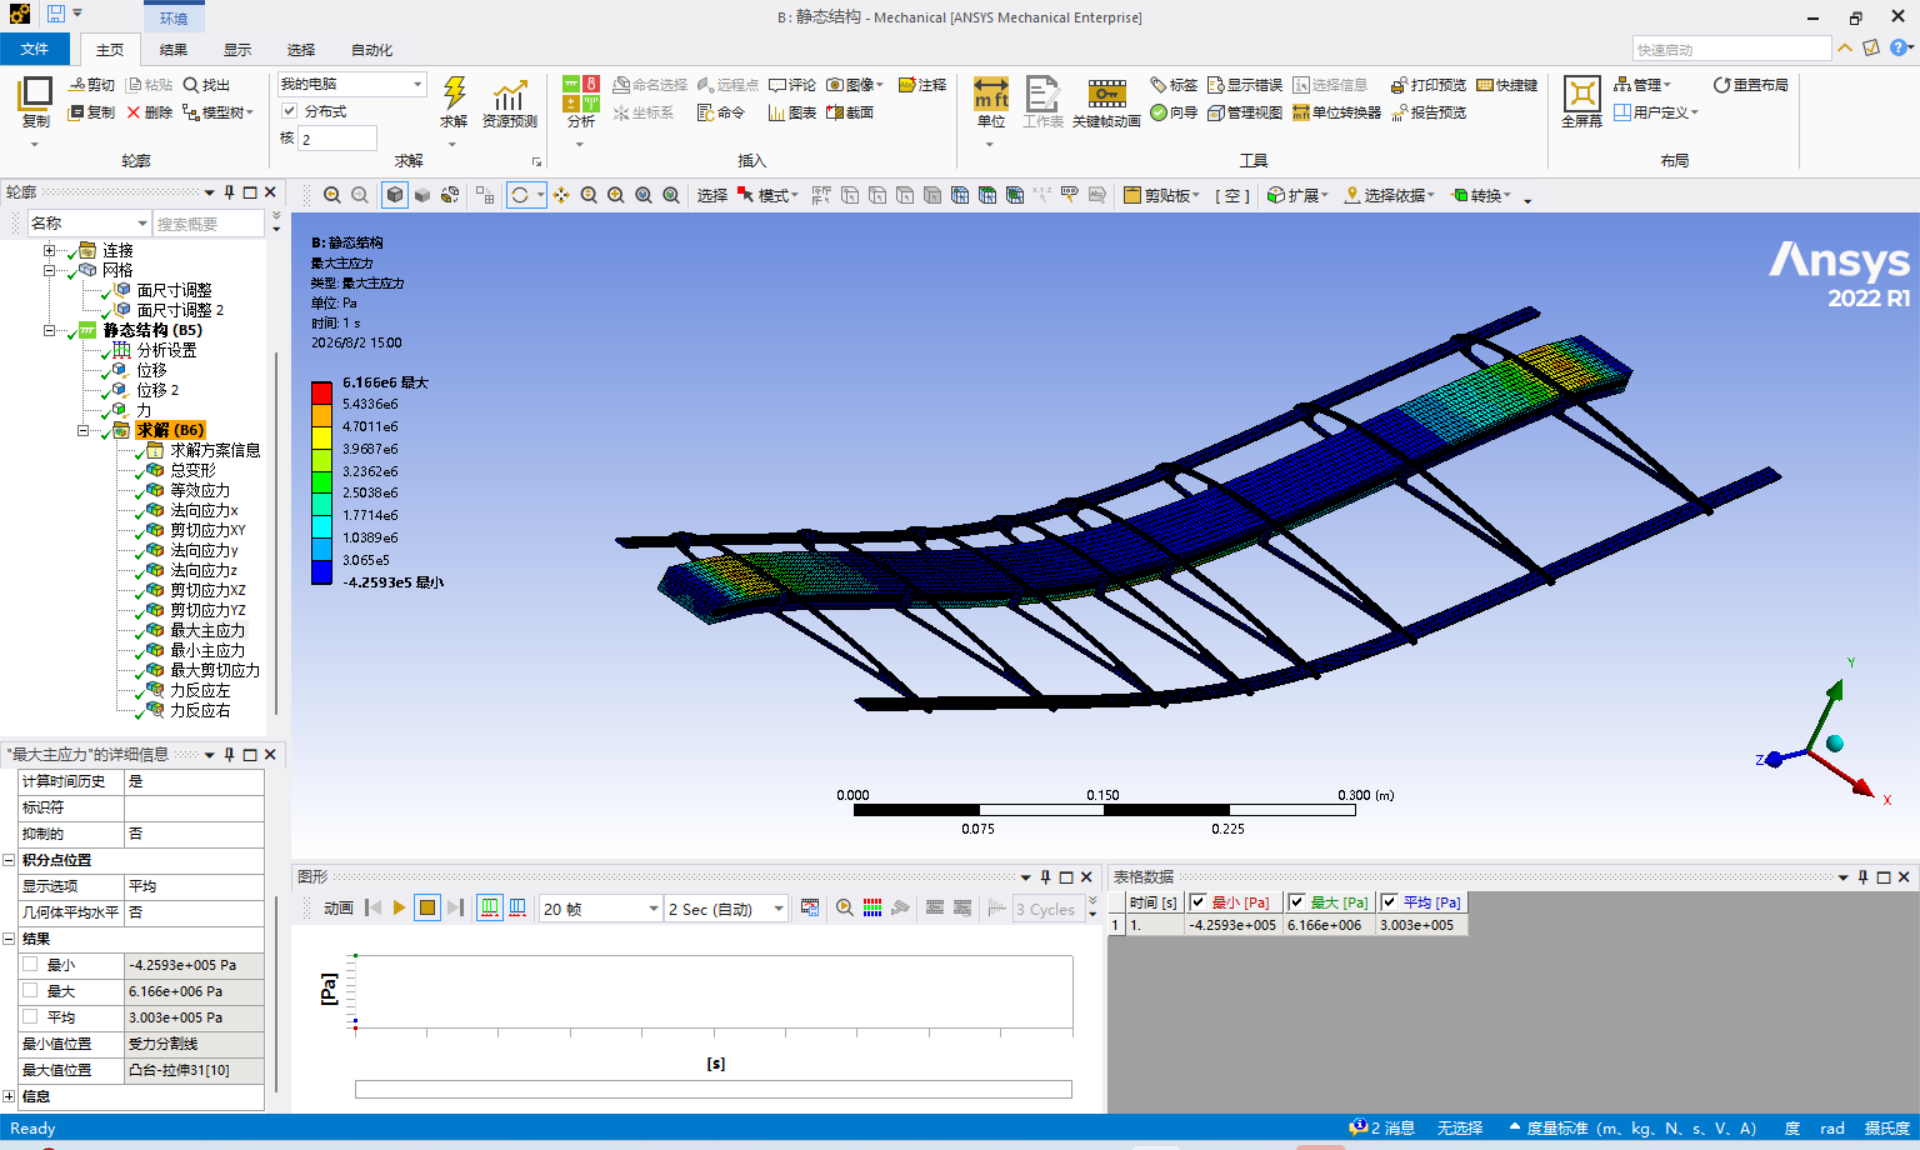
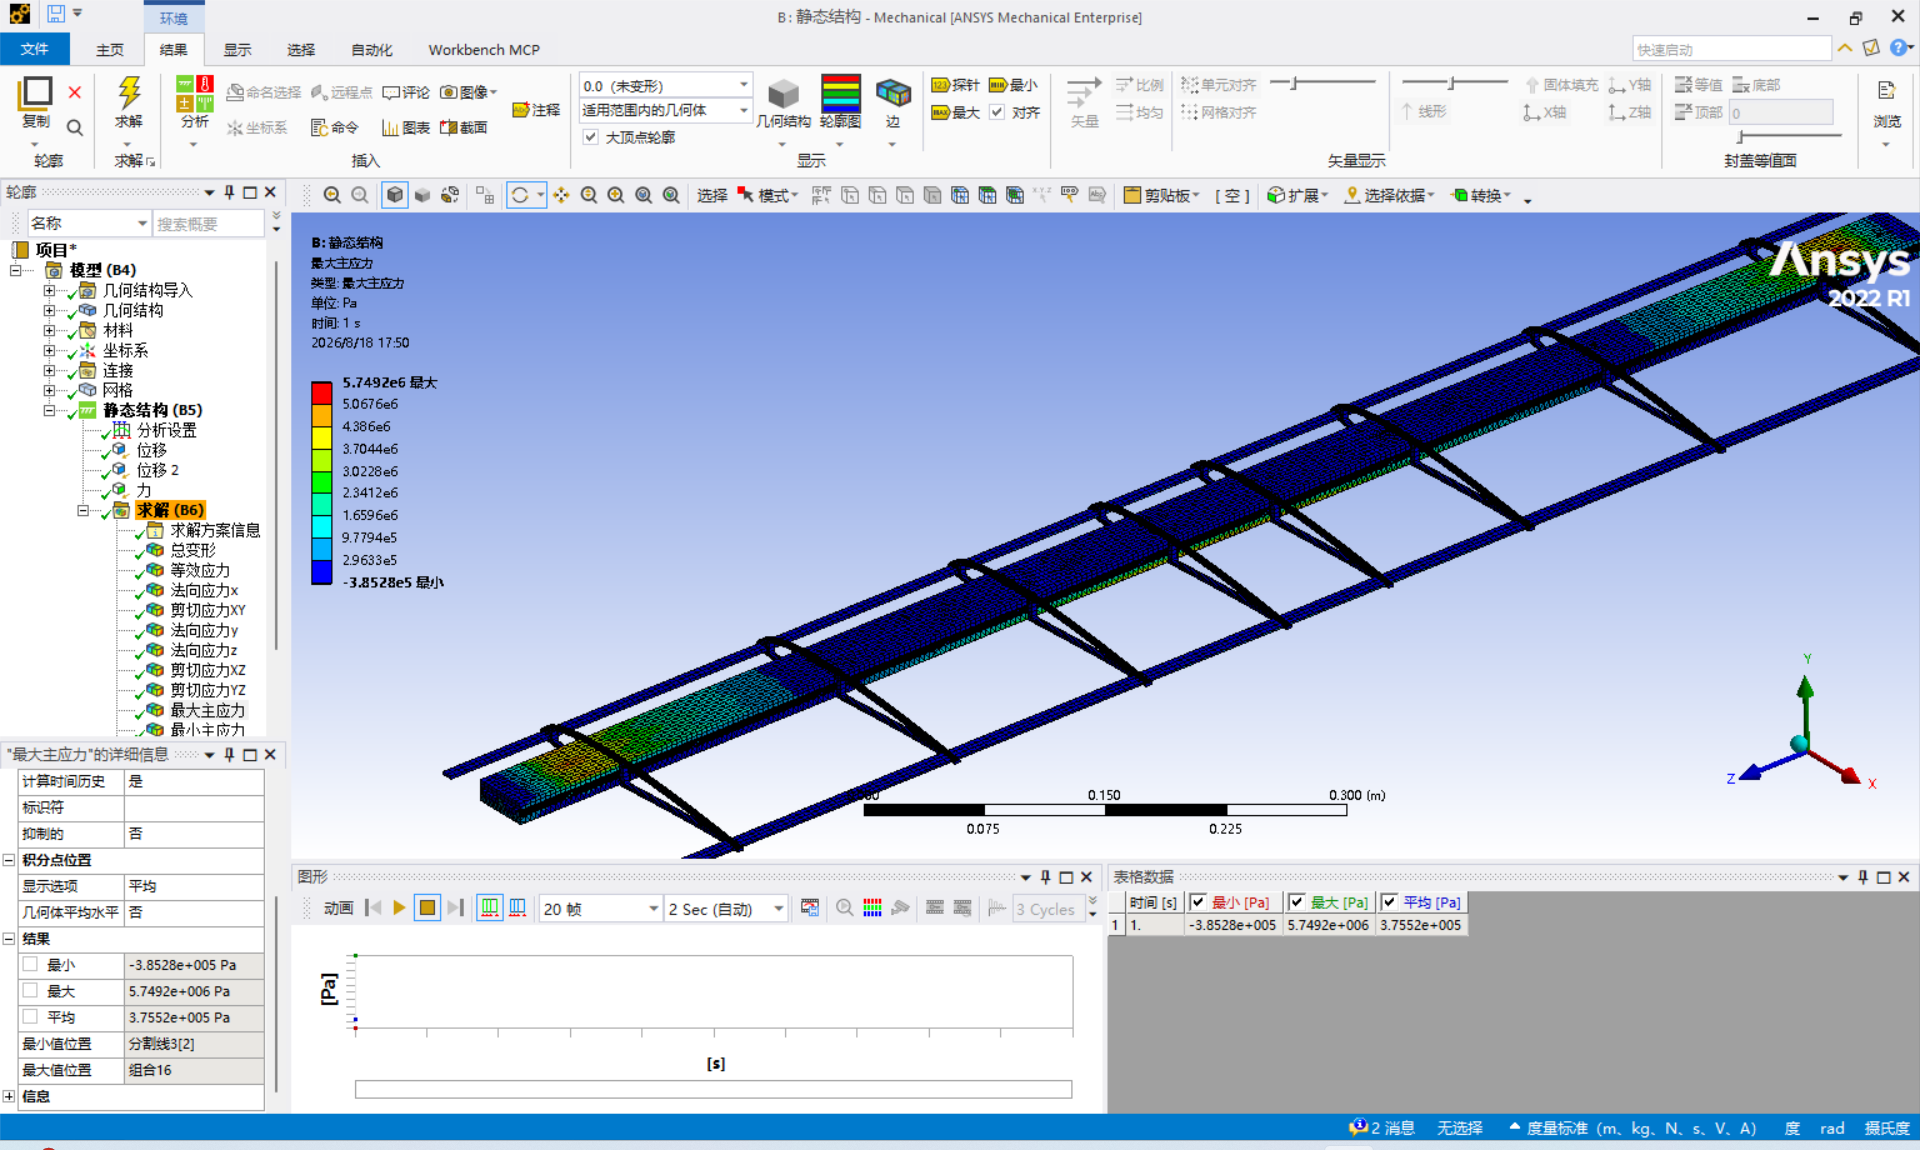
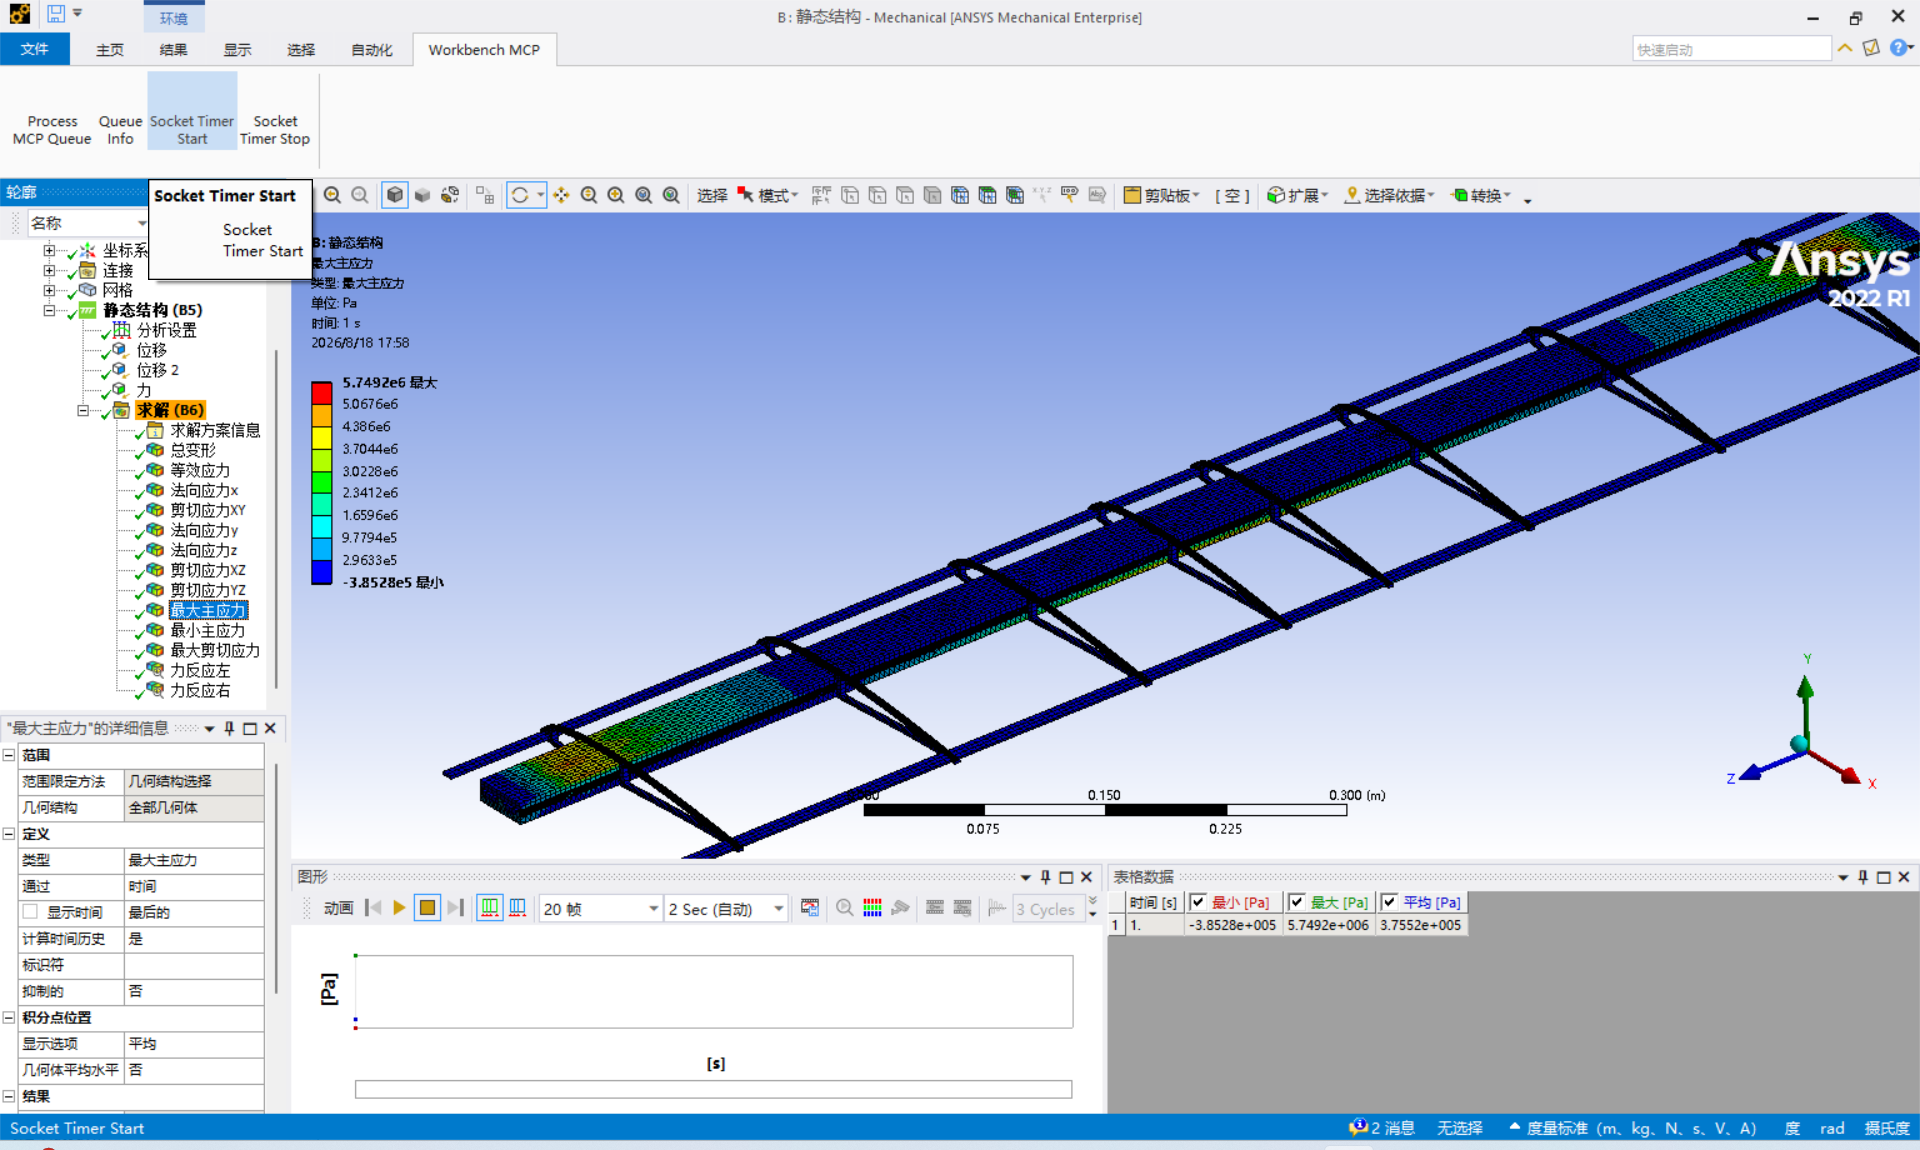
- ANSYS 静力分析(第 5 版 → 第 6 版持续迭代);
- 弯曲、剪切等理论计算;
- 针对轻木各向异性、胶接、制造条件做结构调整;
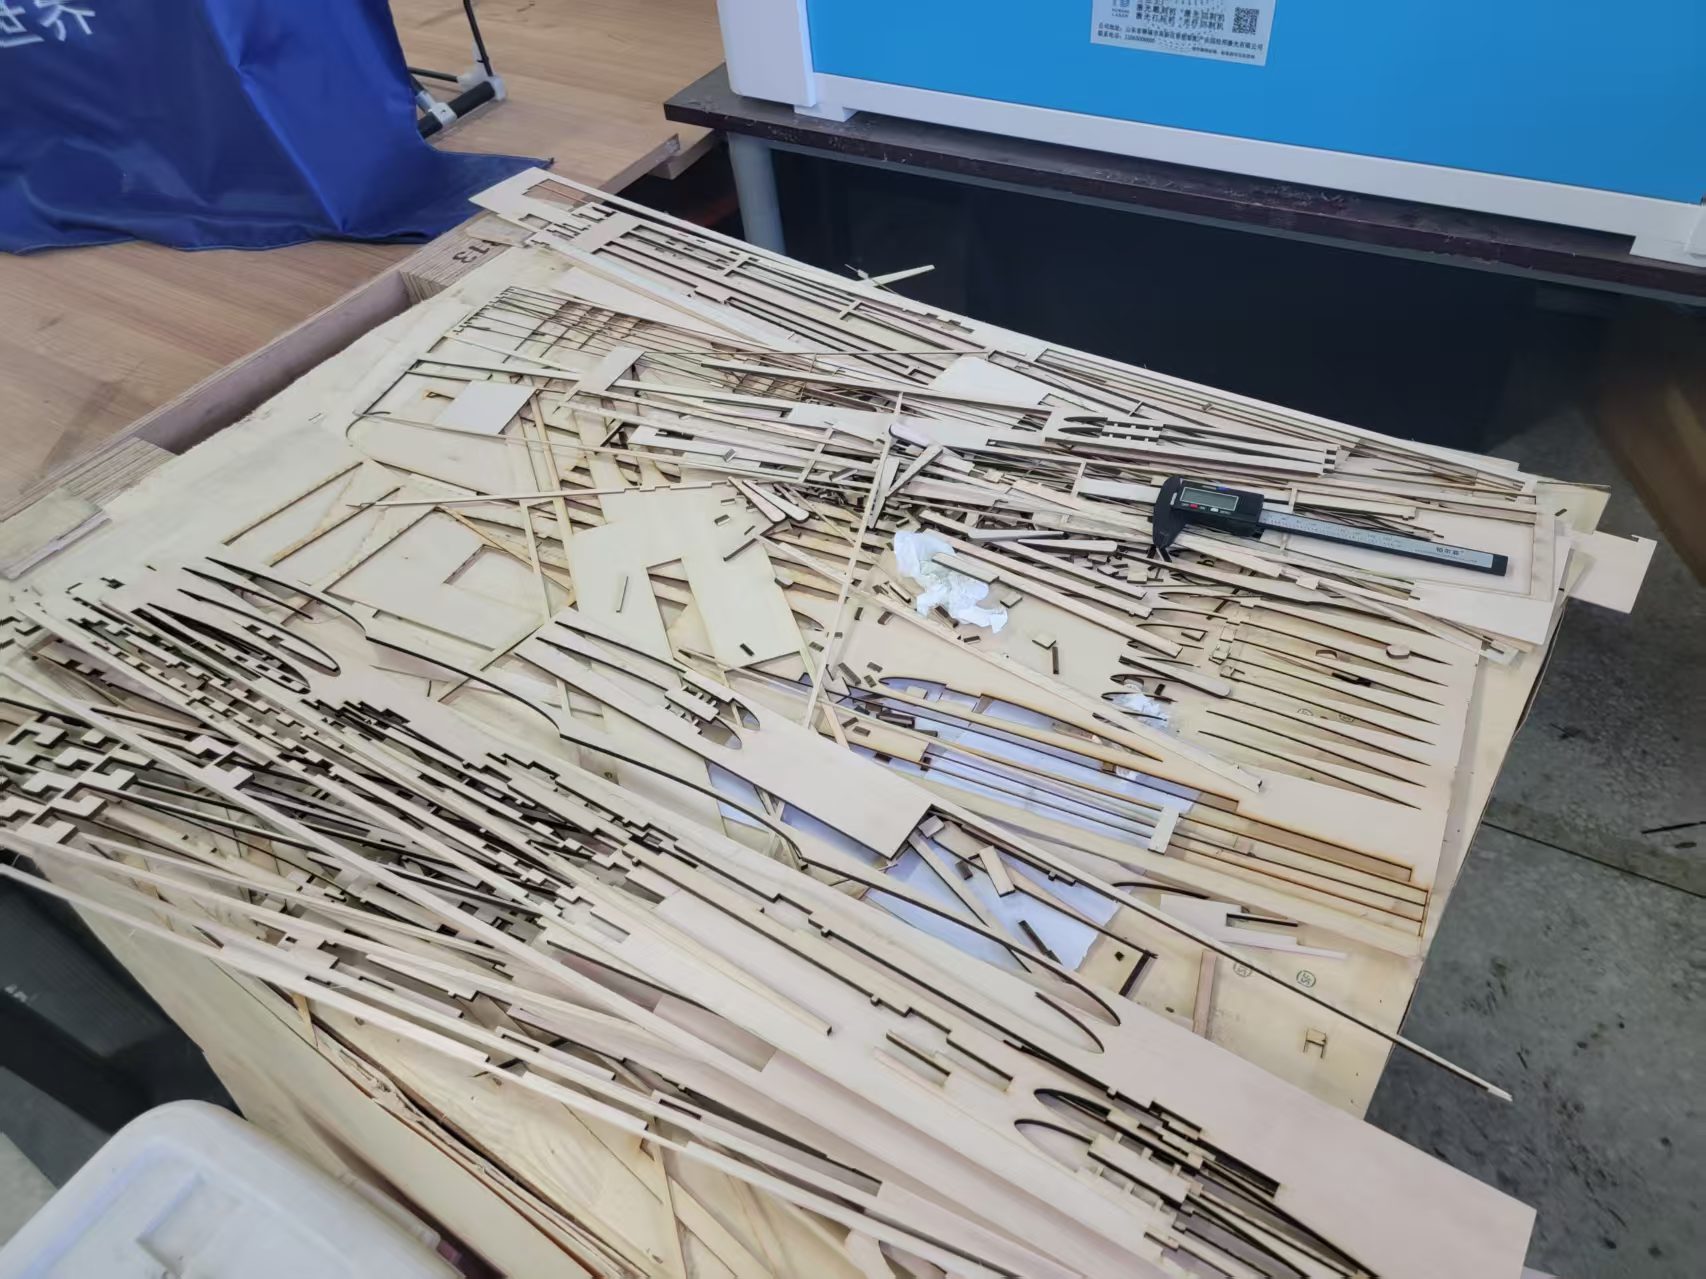
- 材料 / 板材选型、加工图纸、板材切割与实物制作;
- 处理设计、仿真、制造、测试之间的矛盾。
设计核心决策
- 结构形式选择 — 在”更重更稳”和”更轻更险”之间取舍,先用理论快速校核排除明显失败方向,再进仿真。
- 材质处理 — 轻木是各向异性材料,咬合 / 胶接方向对强度影响很大,图纸与工艺都围绕这一点展开。
- 边界与失效 — 载荷施加点、支撑边界不同,仿真结果差异很大。后来意识到这正是仿真与实物不一致的主要来源之一。
仿真与制造的矛盾
曾经出现 仿真结果与实际破坏模式不一致。定位时我重新审视了几个环节:
- 材料各向异性在仿真里是否被正确简化;
- 胶接处是否按真实弱面建模;
- 边界条件是否与实际夹具一致;
- 失效模式到底是拉断 / 弯断 / 胶层剥离中的哪一种。
制造环节踩过的坑
激光切割尺寸补偿。 第一次用社团的激光切割机,想当然以为 CAD 尺寸就是实物尺寸,结果切完发现木板边缘被激光烧掉一圈,所有零件都偏小。尝试外扩 DXF 补偿,切出来倒是严丝合缝了,但装配时发现——没有给胶水预留空间,反而装不进去。最后比赛制作时改成了缩小 DXF 预留 0.15mm 胶水厚度,才勉强可用。
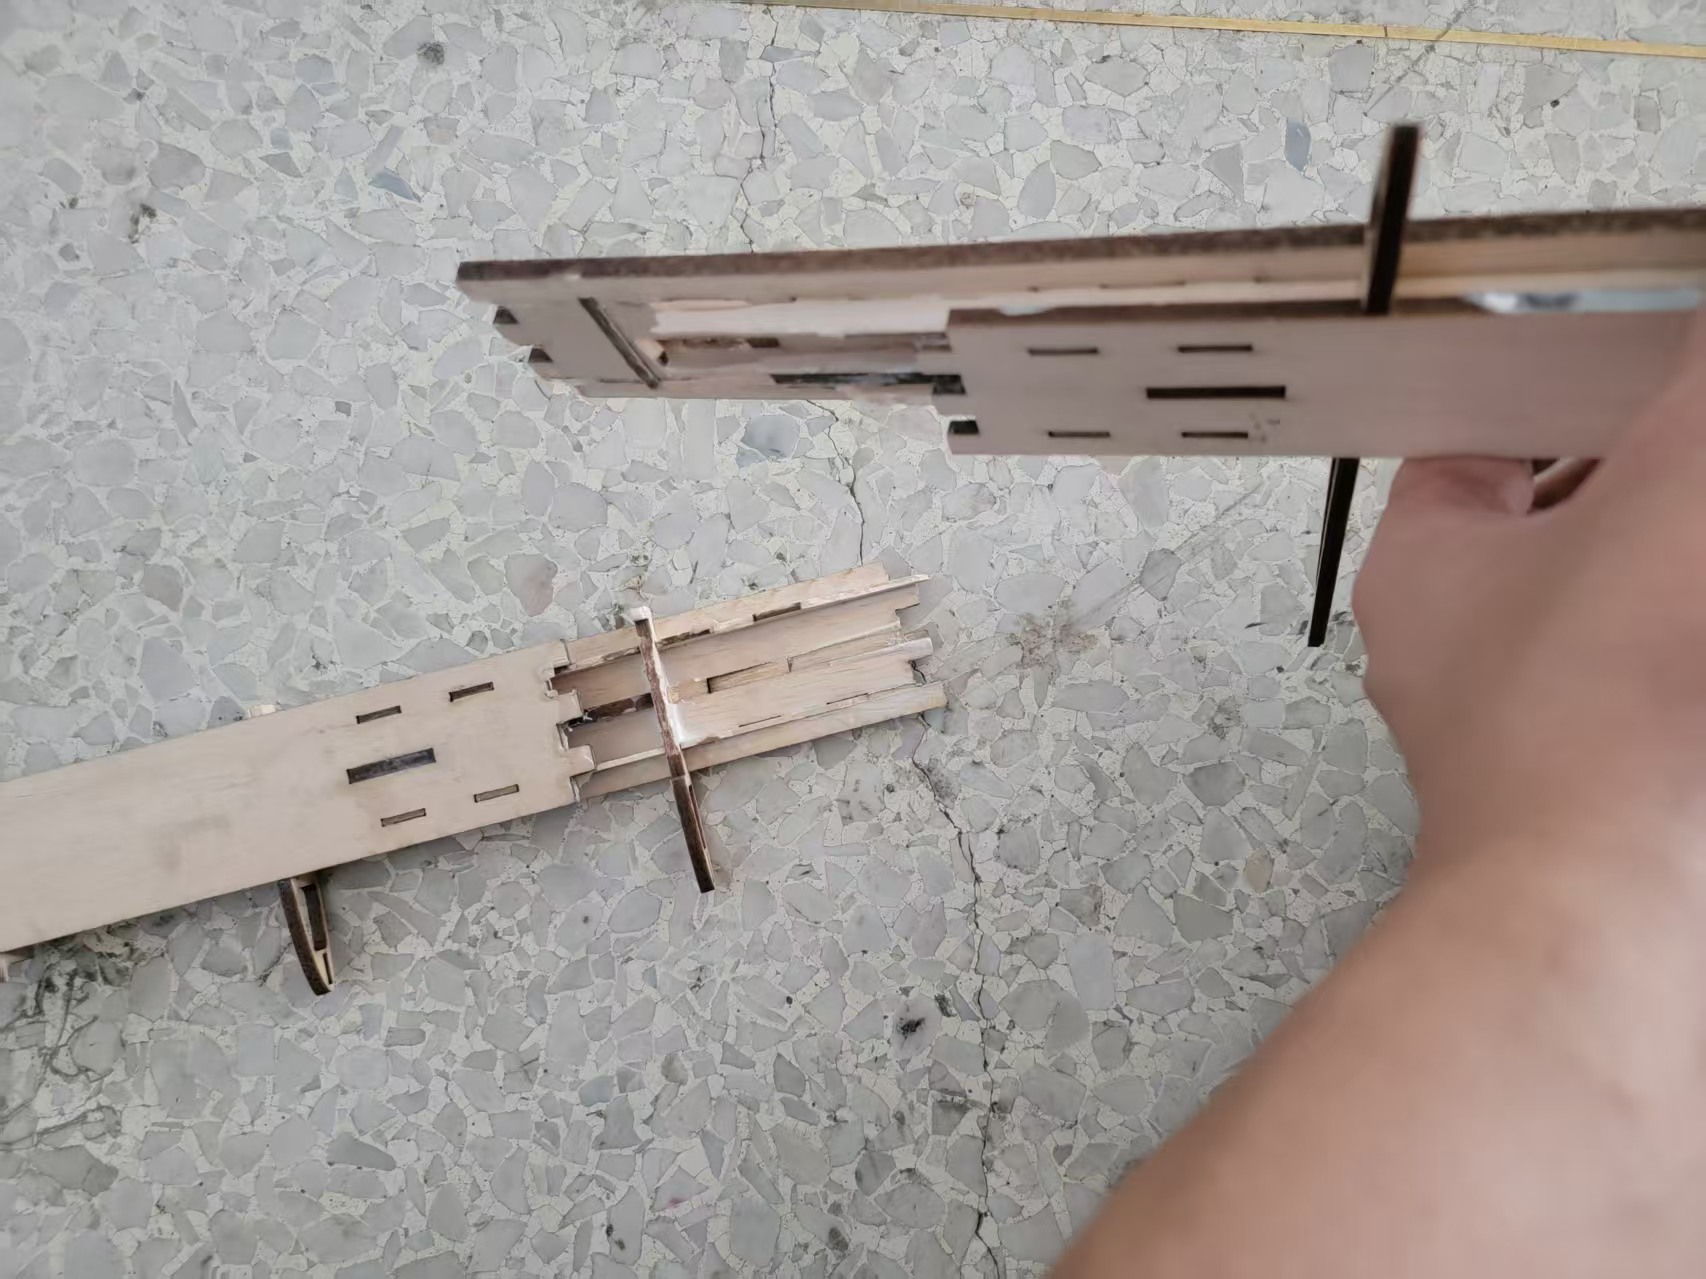
第 7 版失效模式。 实际测试发现,ANSYS 只显示应力分布,不会自动告诉你结构怎么失效——可能是自己还不会设置。实际断裂和仿真预测不一样:工字梁腹板受剪切破坏,断裂沿木纹方向。轻木是各向异性材料,木纹方向的剪切强度差,但选型时没把这个因素考虑进去。理想情况应该让断裂不顺着木纹,靠板材朝向和铺层设计来改善。
实际结果
最终实物:121.3g 承重 10.395kg。 同场其他学校 200g 左右(规则上限 200g)的机翼承重约 20kg,两者呈线性关系,说明结构思路本身没有方向性错误。
但有几个硬伤:
- 板材选型问题 — 经验不足,选用的板材厚度 / 密度组合不是最优,影响了重量 - 强度比;
- 胶水工艺限制 — 比赛只允许用白乳胶 + 502,白乳胶干燥需要 24–48 小时。建模选型花了一周,制作测试又花了一周,但胶水没干透就上测试,破坏从胶接处开始,不是结构本身的问题;
- 时间不足 — 从 7 月 16 日动工到 8 月 7 日比赛,中间还要应对期末和课设,没有余量做多轮迭代。
结果:省赛未出线,没获奖,也没晋级。
收获
- 走通了”理论 → 仿真 → 工艺 → 实物 → 破坏分析”的完整流程,也接受了”仿真永远要对着实物校准”这一课;
- 板材选型、胶接工艺、测试周期——这些课本上不会写但实际比赛里卡住你的东西,现在都亲身经历过一遍了;
- 工具的视野:这次搭了 ANSYS-SW 关联参数化仿真环境和 MCP 辅助环境,虽然时间紧没用上,但为今后做 DOE 设计探索迭代留了基础。